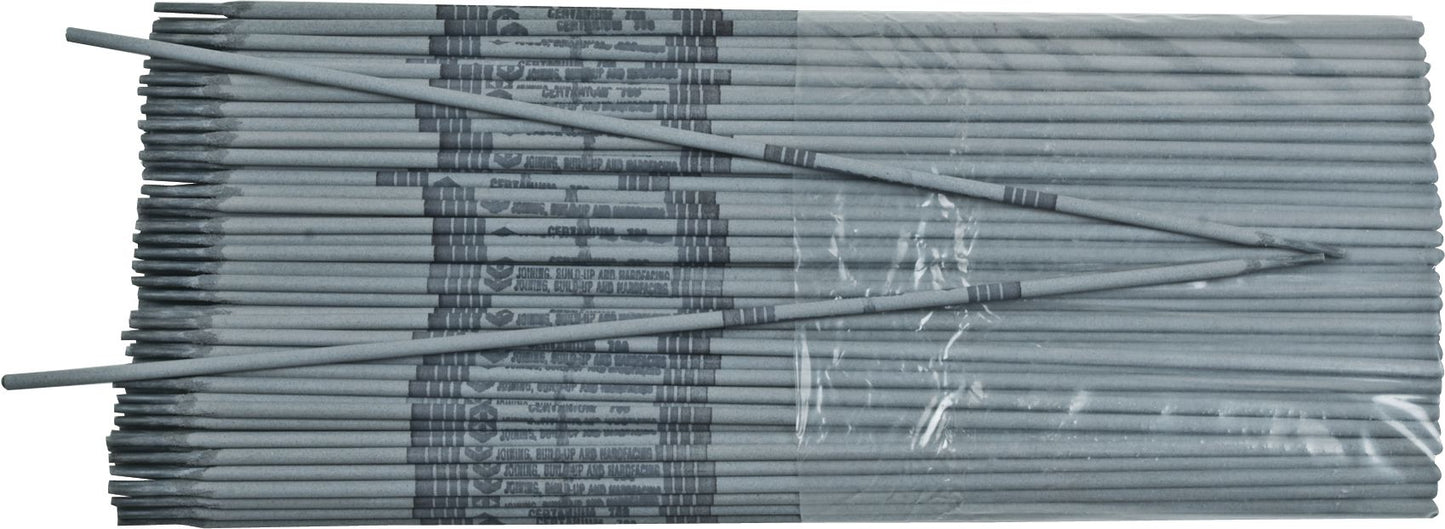
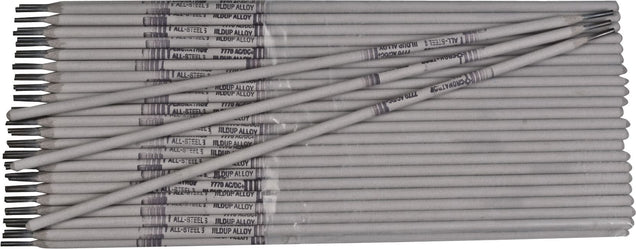
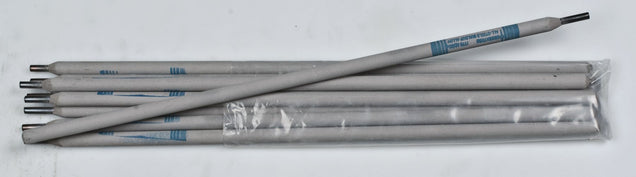
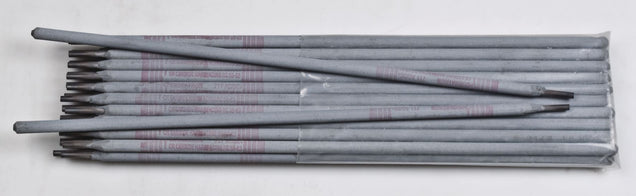
706 Électrode de tige de bâton à odeur de construction à orientés à face polyvalente, 40 à 45 (WH) HRC Dureté, 65 à 100 ampères, Polarité AC / DCRP, 3/32 "
(Paquet de
10)
SKU:P12785 Article#: P12785
Alloys pour les réparations et l'accumulation avant de recouvrir avec un hardfacing plus résistant à l'abrasion.
Avantages supérieurs
Polyvalent facile à utiliser sur tous les aciers
Résiste à la fissuration
Les taux de dépôt accrus économisent du temps et de l'argent
Travail durcit sous impact
Accumulation pour le hardfacing, rejoindre le manganèse, les aciers en carbone et les aciers inoxydables
Force de traction: 101 000 psielongations: 34% de dureté: RC 45, Polarité du travail: AC ou CC Inverse
Applications typiques
Accumulation de tige
Équipement répare les engrenages, les booms, les rouleaux de concasseur et les marteaux
Soudage Alloy Steel à l'acier au manganèse
Grenouilles et points de commutation
Procédure d'utilisation AC ou polarité inverse DC. L'électrode peut être utilisée en contact ou en tenant un arc. Lorsqu'elles sont utilisées pour rejoindre, les perles de limon sont les meilleures. Lorsqu'il est utilisé comme accumulation, le tissage est acceptable. L'acier au manganèse doit être maintenu en dessous de 550 ° F (288 ° C) par soudage sauter ou refroidissement artificiel. Avant l'accumulation, tous les matériaux fatigués, fissurés ou éclatés doivent être retirés. Scolarison de la puce entre les passes.
Impossible de charger la disponibilité du service de retrait
Fréquemment achetés ensemble
H7 Tire de soudage MIG en carbure H7 1/16 "
Impossible de charger la disponibilité du service de retrait
7770 Electrode de tige de bâton d'accès à face dur 3/32 "
Impossible de charger la disponibilité du service de retrait
172 barre de verrouillage et alliage hard-faculture néerlandais 1 / 8x18
Impossible de charger la disponibilité du service de retrait

Clé, réglable, ergonomique, 10 "longueur
Impossible de charger la disponibilité du service de retrait
6 "Double mâchoire adj et pipe clé à tuyaux
Impossible de charger la disponibilité du service de retrait

7 "Pluces de verrouillage de la mâchoire droite
Impossible de charger la disponibilité du service de retrait
7770 Electrode de tige de bâton d'accès à face dur 5/32 "
Impossible de charger la disponibilité du service de retrait
706 Fil de soudage MIG à orientés en face dur 1/16 "
Impossible de charger la disponibilité du service de retrait
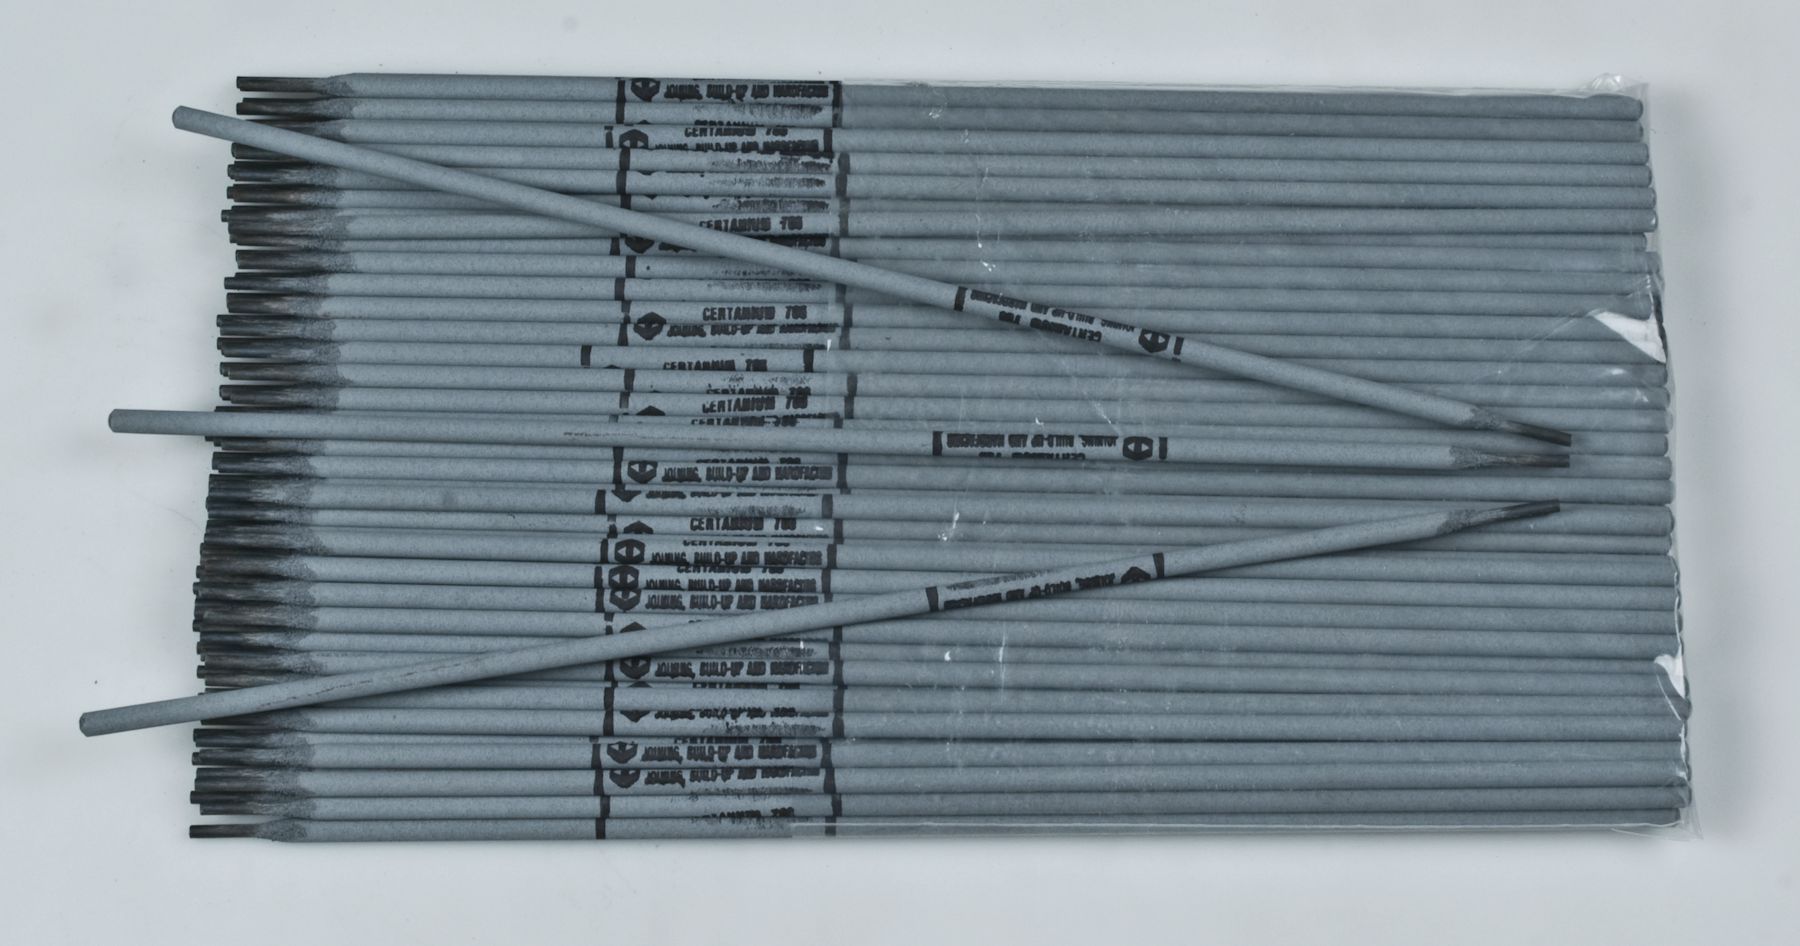
706 Electrode de tige de bâton d'accès à face dur 1/8 "
Impossible de charger la disponibilité du service de retrait
Soude de core de ROSIN 1/16 "
Impossible de charger la disponibilité du service de retrait
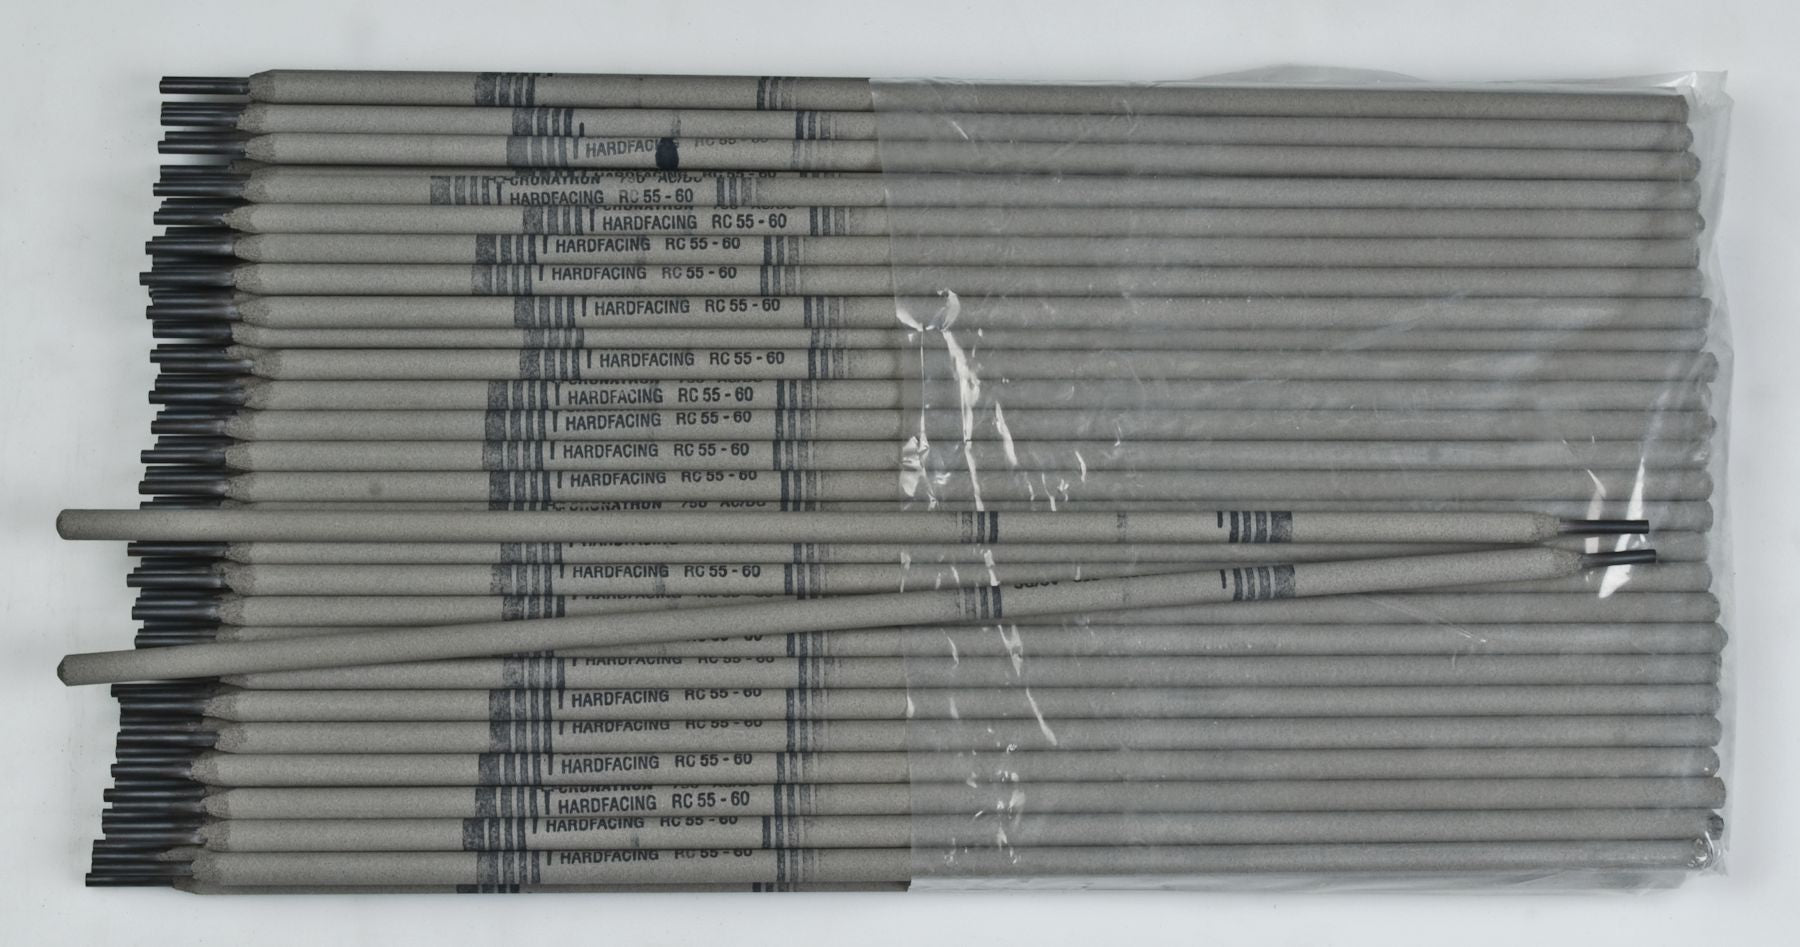
750 Electrode de bâton à face martensitique 1/8 "
Impossible de charger la disponibilité du service de retrait
510 fil Tig en aluminium 1/8 "
Impossible de charger la disponibilité du service de retrait
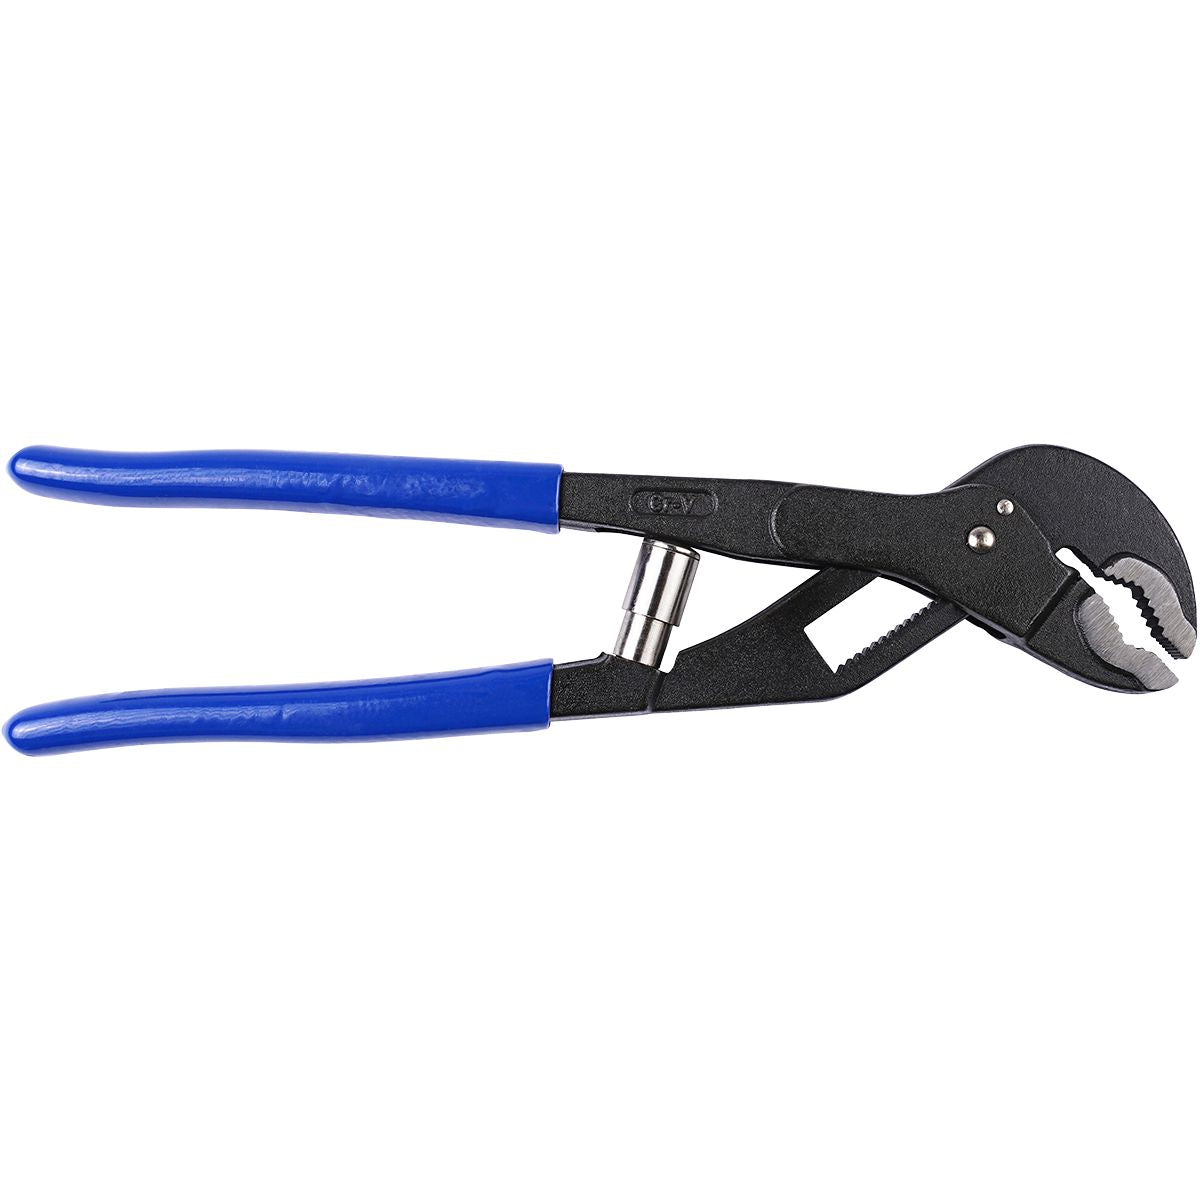
12 "Paignes automatiquement ajustées
Impossible de charger la disponibilité du service de retrait
Vis auto-libellés hexrènes # 10-16 x 3/4 "
Impossible de charger la disponibilité du service de retrait
Connecteur Superbutt 22 à 18 AWG rouge
Impossible de charger la disponibilité du service de retrait
Description du produit
Alloys pour les réparations et l'accumulation avant de recouvrir avec un hardfacing plus résistant à l'abrasion.Avantages supérieurs
Polyvalent facile à utiliser sur tous les aciers
Résiste à la fissuration
Les taux de dépôt accrus économisent du temps et de l'argent
Travail durcit sous impact
Accumulation pour le hardfacing, rejoindre le manganèse, les aciers en carbone et les aciers inoxydables
Force de traction: 101 000 psielongations: 34% de dureté: RC 45, Polarité du travail: AC ou CC Inverse
Applications typiques
Accumulation de tige
Équipement répare les engrenages, les booms, les rouleaux de concasseur et les marteaux
Soudage Alloy Steel à l'acier au manganèse
Grenouilles et points de commutation
Procédure d'utilisation AC ou polarité inverse DC. L'électrode peut être utilisée en contact ou en tenant un arc. Lorsqu'elles sont utilisées pour rejoindre, les perles de limon sont les meilleures. Lorsqu'il est utilisé comme accumulation, le tissage est acceptable. L'acier au manganèse doit être maintenu en dessous de 550 ° F (288 ° C) par soudage sauter ou refroidissement artificiel. Avant l'accumulation, tous les matériaux fatigués, fissurés ou éclatés doivent être retirés. Scolarison de la puce entre les passes.
Spécifications techniques
| Article#: | P12785 |
|---|---|
| Processus de soudage | Bâton |
| Taper | Électrode de bâton |
| Diamètre | 3/32 " |
| Métal de base | Polyvalent |
| Dureté | 40-45 (WH) HRC |
| Polarité | AC / DCRP |
| UNSPSC #: | 23271810 |
| Conforme à la TAA : | Oui |
| Poids: | 10.0 lb |
Restrictions sur les produits