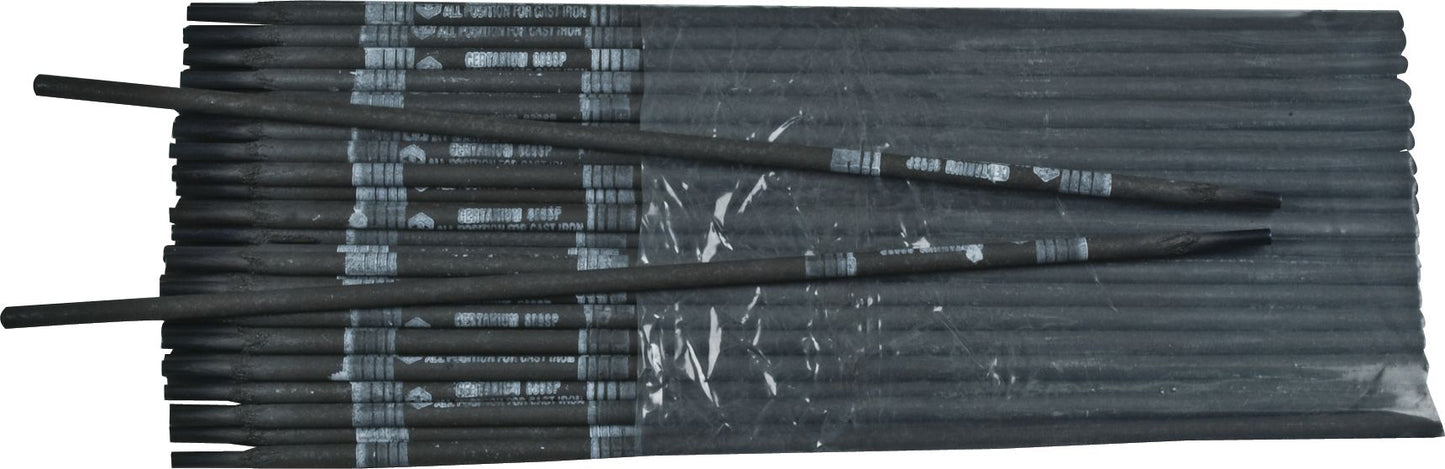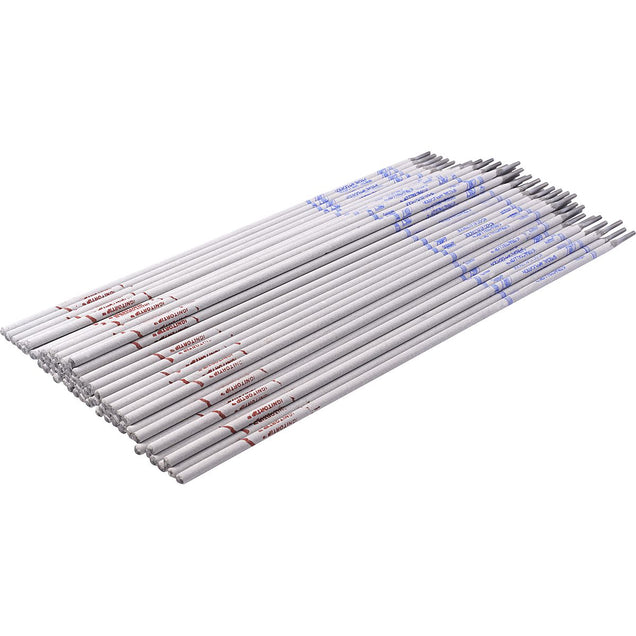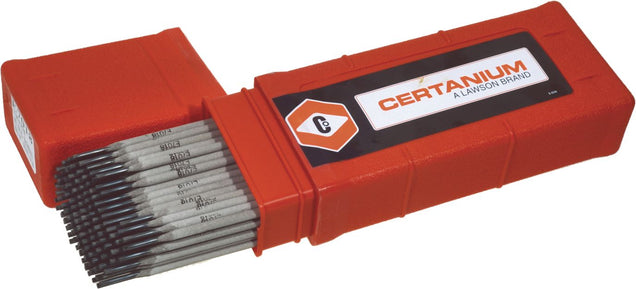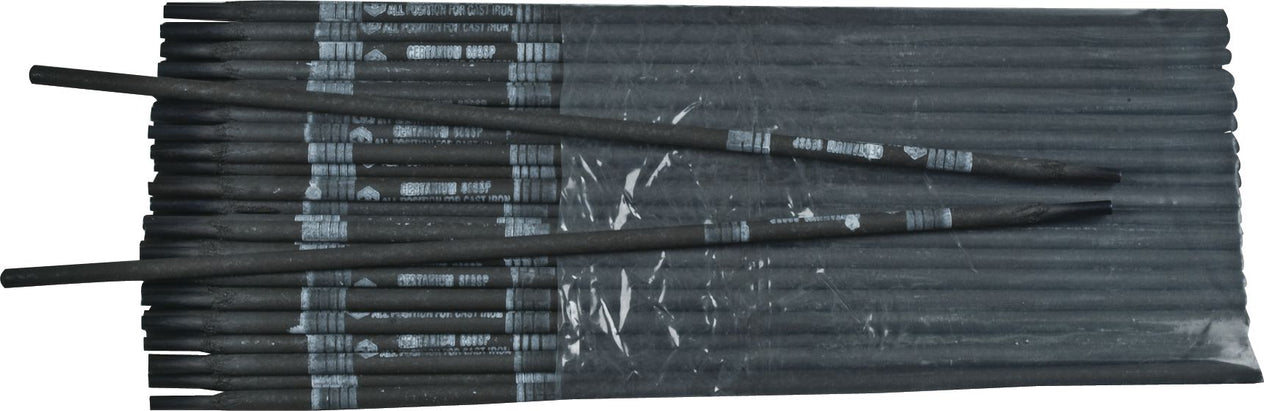
889 Électrode de tige de bâton en fonte, flux enduit, 180 à 222 Ho Durness, 60 à 100 ampères, DCRP / DCSP / AC Pollarité, 3/16 "
(Paquet de
10)
SKU:P12009 Article#: P12009
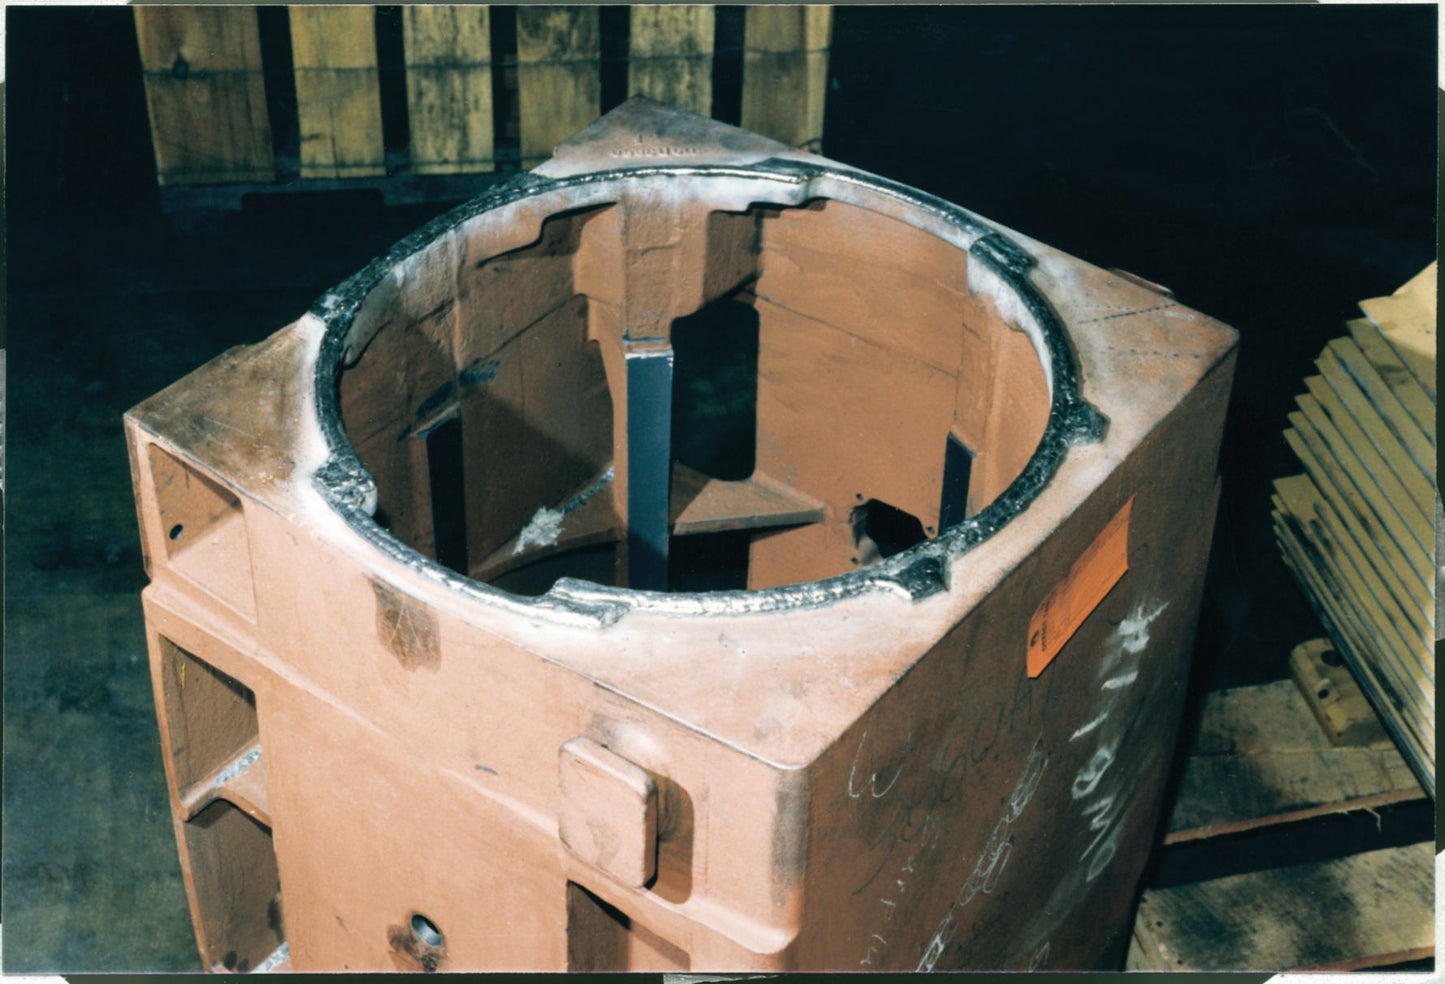
Soudage en position de position pour tout type de réparation de fonte soudable et de fonte en acier.
Avantages supérieurs
Soudures à haute résistance
Entièrement machinable
Soudage passe-bas pour gagner du temps
Le soudage entièrement en position peut éliminer la nécessité de démanteler l'équipement pour effectuer des réparations
Pour tous les fers à fondre même l'acier à la fonte
Force de traction: jusqu'à 84 000 psihardness: 180 222 Bhnpolarité: AC ou DC droit ou inversé
Applications typiques
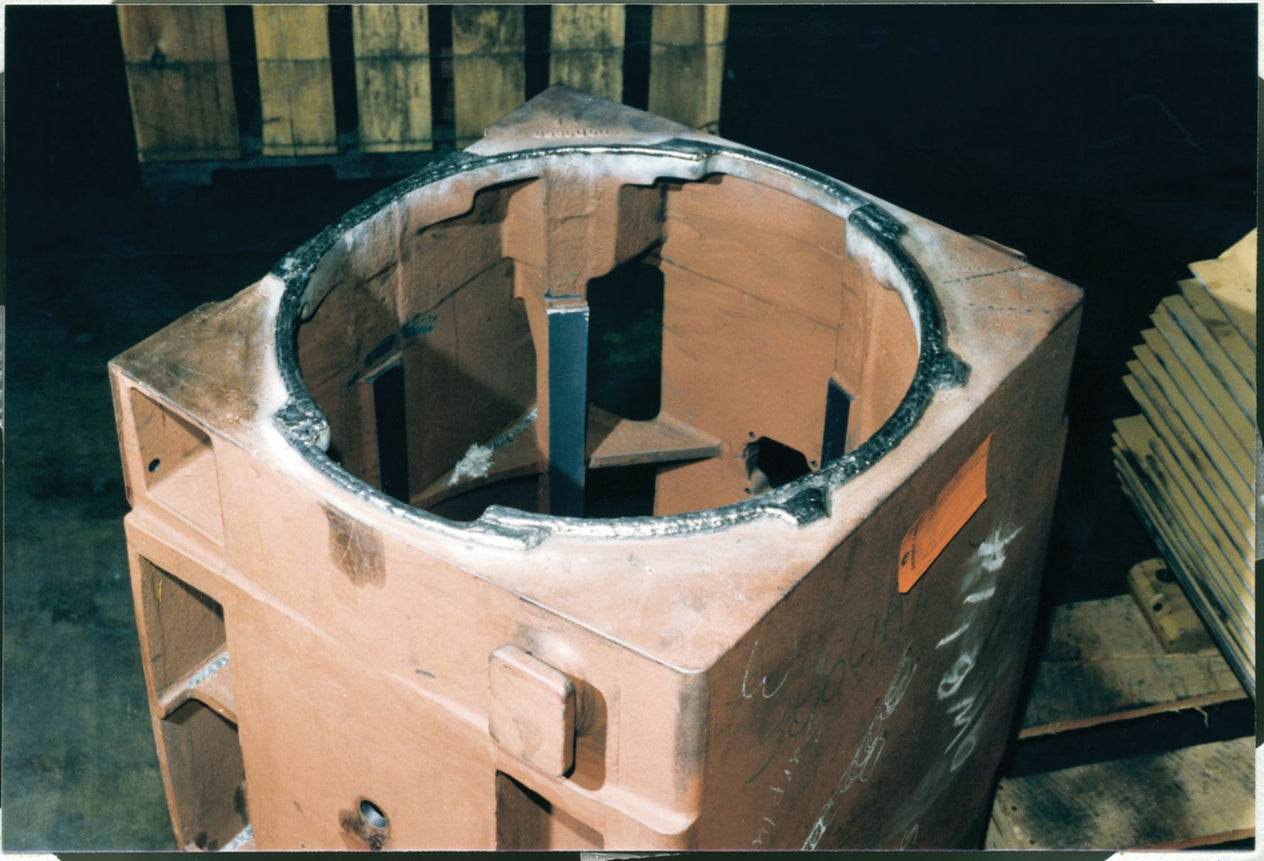
Boîtiers de pompage et de roulement
Blocs de cylindres et têtes
Bases de machines
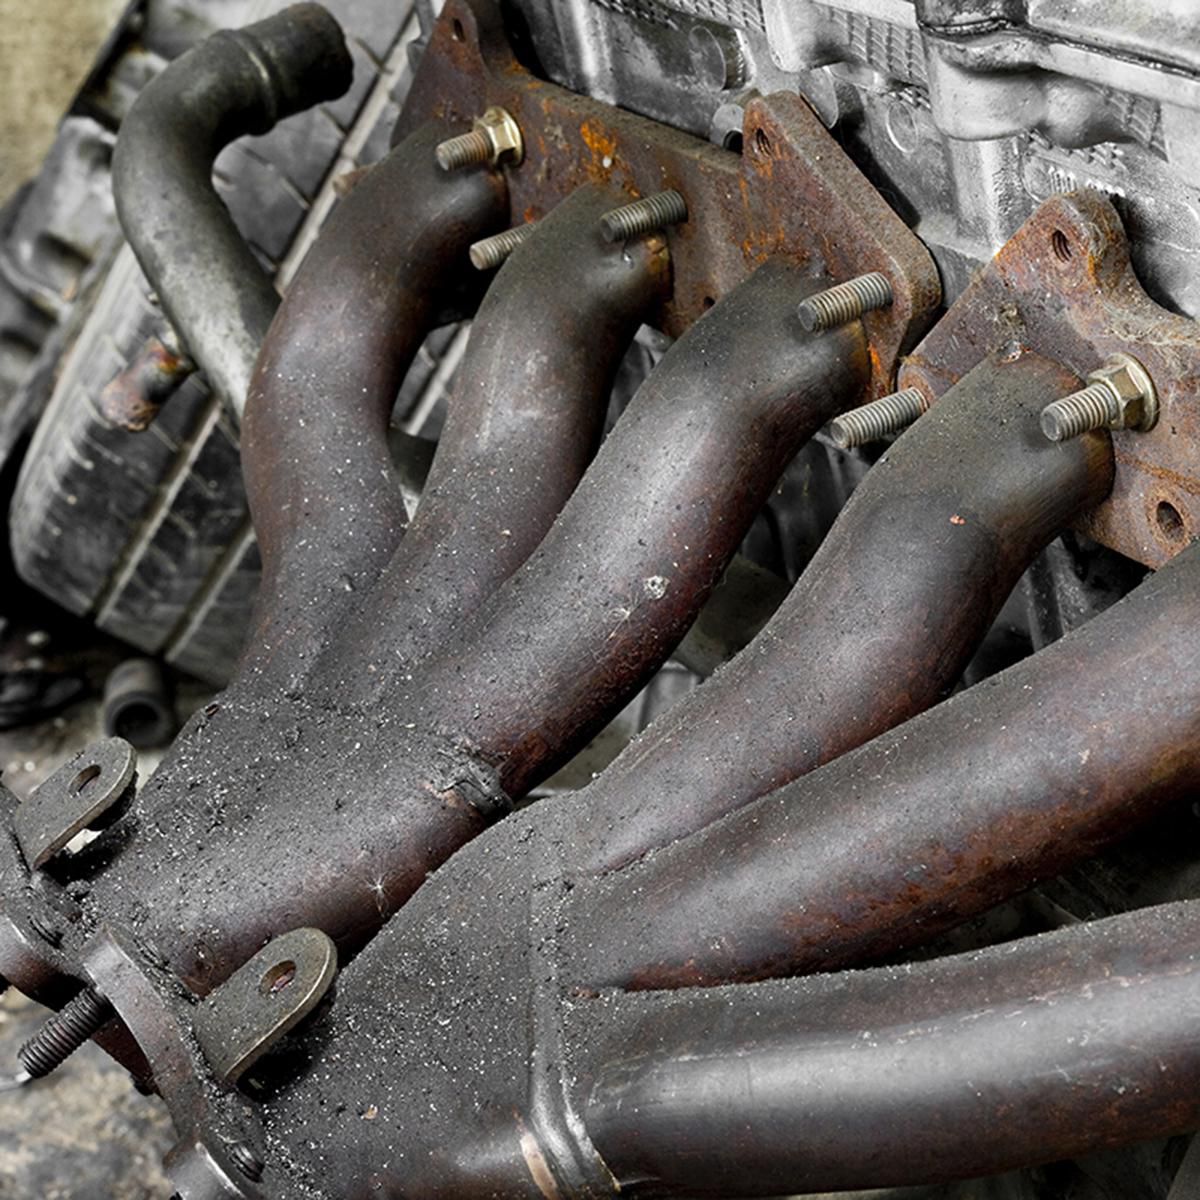
Mélanges et systèmes d'échappement
Procédure d'utilisation: Retirez la graisse, l'échelle et d'autres impuretés de la zone de soudure. Fissures ou ruptures coniques (70 ° à 90 ° V). CRONACUT ™ 1100 est la méthode la plus rapide et la plus facile pour préparer la section pour la réparation de la soudure. Utilisez un arc court à moyen à l'ampérage le plus bas possible pour de meilleurs résultats. Utilisez des techniques de tissage ou des perles de limon. Embrouiller pour soulager le stress. Retirez les scories entre les passes. Refroidissement lent à la température ambiante recommandée.
Impossible de charger la disponibilité du service de retrait
Fréquemment achetés ensemble
E7018 Electrode de bâton en acier doux / carbone 5/32 "
Impossible de charger la disponibilité du service de retrait
Flux non conducteur de soudage X-Tradalloy Flux 1/8 3/32 1lb ea
Impossible de charger la disponibilité du service de retrait
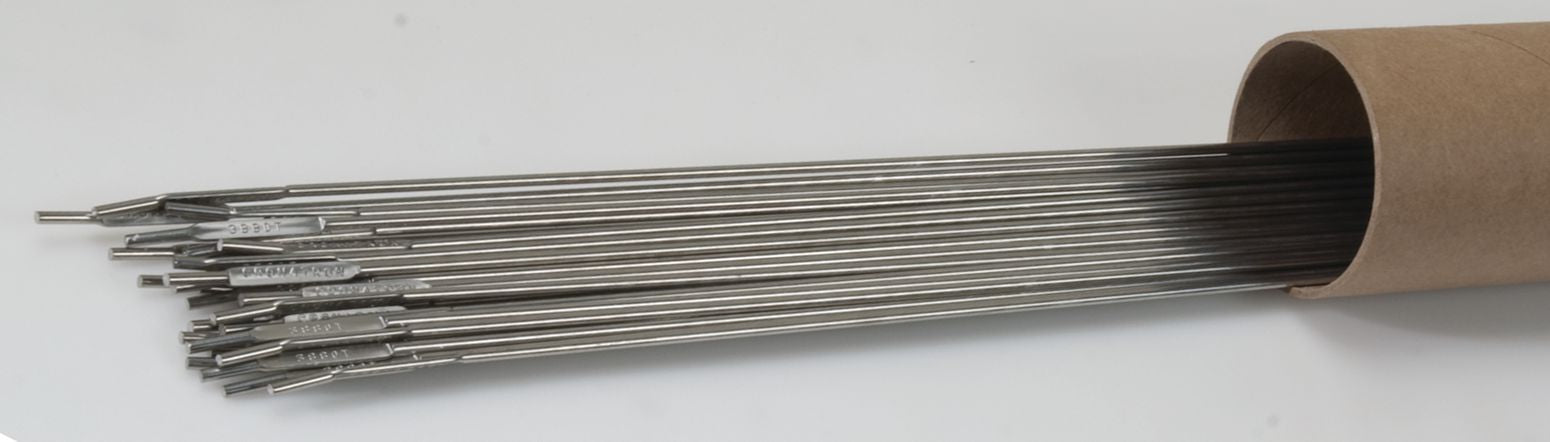
3880 Fil de tig en acier inoxydable 3/32 "
Impossible de charger la disponibilité du service de retrait
130T ALLIAGE MACHINABLE FON TIG 1 / 16X36
Impossible de charger la disponibilité du service de retrait
130 HPM Electrode machinable en fonte 3/32
Impossible de charger la disponibilité du service de retrait

SAE Interchangeable Nut Driver Set 11pc
Impossible de charger la disponibilité du service de retrait

8 "Double mâchoire adj et pipe clé à tuyaux
Impossible de charger la disponibilité du service de retrait

Ensemble de douilles croisées, SAE, 3/8 "Drive, 10pc
Impossible de charger la disponibilité du service de retrait
E7018 Electrode de bâton en acier doux / carbone 1/8 "
Impossible de charger la disponibilité du service de retrait
Porte-pierre rond robuste robuste
Impossible de charger la disponibilité du service de retrait
321 fil de soudage MIG en acier doux et carbone 0,035 "
Impossible de charger la disponibilité du service de retrait
SAE FLAT RONDEUR À travers l'acier durci 1/4 "
Impossible de charger la disponibilité du service de retrait
IFI 100/107 TOP-RUNNUT GRADE C 5/8-11
Impossible de charger la disponibilité du service de retrait

Contre-écrou avec insert en nylon Grade 8 5 / 16-18
Impossible de charger la disponibilité du service de retrait
Description du produit
Soudage en position de position pour tout type de réparation de fonte soudable et de fonte en acier.Avantages supérieurs
Soudures à haute résistance
Entièrement machinable
Soudage passe-bas pour gagner du temps
Le soudage entièrement en position peut éliminer la nécessité de démanteler l'équipement pour effectuer des réparations
Pour tous les fers à fondre même l'acier à la fonte
Force de traction: jusqu'à 84 000 psihardness: 180 222 Bhnpolarité: AC ou DC droit ou inversé
Applications typiques
Boîtiers de pompage et de roulement
Blocs de cylindres et têtes
Bases de machines
Mélanges et systèmes d'échappement
Procédure d'utilisation: Retirez la graisse, l'échelle et d'autres impuretés de la zone de soudure. Fissures ou ruptures coniques (70 ° à 90 ° V). CRONACUT ™ 1100 est la méthode la plus rapide et la plus facile pour préparer la section pour la réparation de la soudure. Utilisez un arc court à moyen à l'ampérage le plus bas possible pour de meilleurs résultats. Utilisez des techniques de tissage ou des perles de limon. Embrouiller pour soulager le stress. Retirez les scories entre les passes. Refroidissement lent à la température ambiante recommandée.
Spécifications techniques
| Article#: | P12009 |
|---|---|
| Processus de soudage | Bâton |
| Taper | Flux enduit |
| Diamètre | 3/16 " |
| Résistance à la traction | 84 000 psi |
| Métal de base | Fonte |
| Dureté | 180-222 BHN |
| Polarité | DCRP / DCSP / AC |
| UNSPSC #: | 23271810 |
| Conforme à la TAA : | Oui |
| Poids: | 10.53 lb |
Restrictions sur les produits