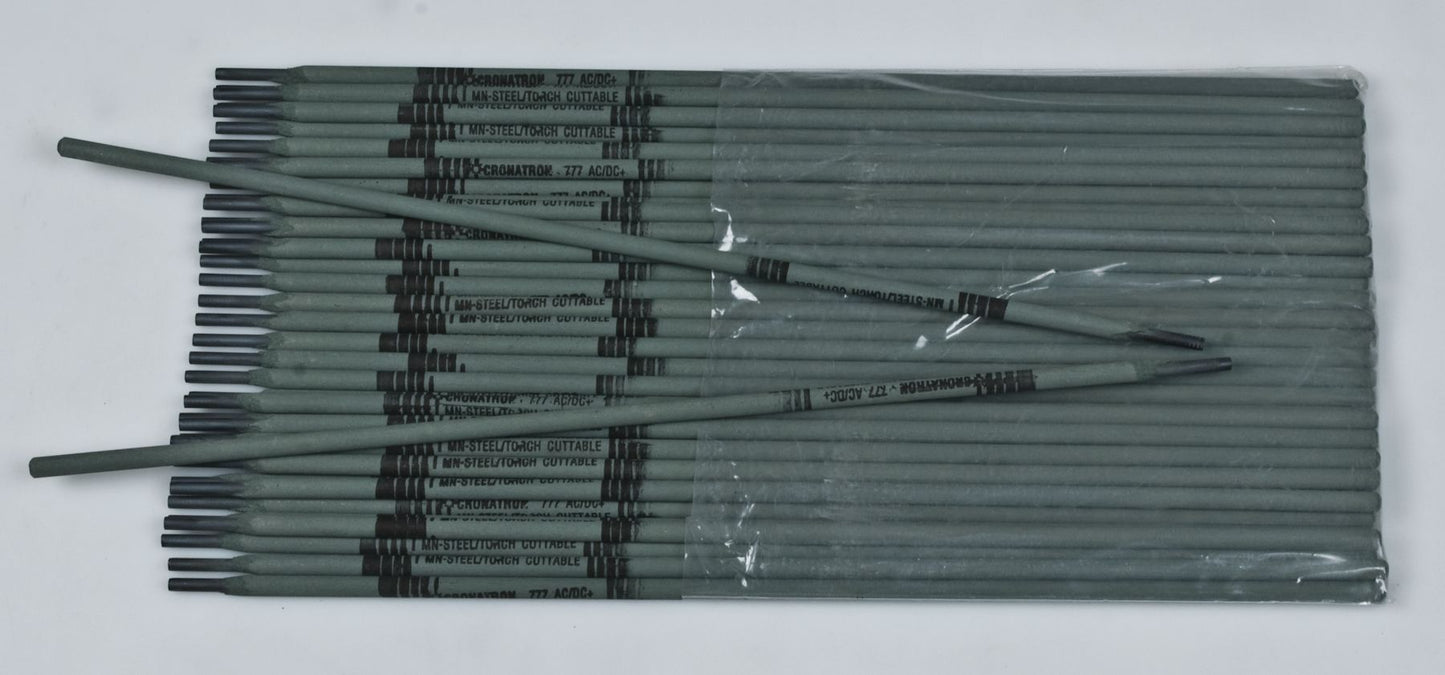
777 Électrode à tige de bâton à haute odeur d'impact auusténitique, 43 à 47 (WH) dureté HRC, 125 à 170 ampères, Polarité AC / DCRP, 5/32 "
(Paquet de
5)
SKU:CW1062 Article#: CW1062
Conçu pour la faible résistance à l'abrasion et les situations à fort impact.
Avantages supérieurs
Travail durcit dans des conditions d'impact lourdes
Applications de passe-passe illimitées
Appel élevé d'opérateur Smooth Running, Sparks calmes et minimaux
Pour un impact grave et un choc extrême (Torch Cuttable)
Force de traction: 116 000 psi dure: RC 47 Pollarité: AC ou CC Inverse
Allongement: 38%
Applications typiques
Se godet
Hammer Mill et Mill Swing Hammers
Tamponneurs et piquets
Barres de concasseur d'impact
Procédure d'utilisation AC ou polarité inverse DC avec des procédures de soudage de maintenance normales. La surface doit être propre et sèche, cependant, le certificat 777 est fabriqué avec des agents de nettoyage et de flux spéciaux pour promouvoir les soudures sonores dans la plupart des conditions. Pour le soudage vertical, maintenez un arc court et inclinez l'électrode 10 ° dans le sens du voyage, en utilisant une technique de perle de linge.
Astuce technique Lors de l'adhésion aux aciers à manganèse, utilisez la technique de saute de saut pour éviter l'augmentation de la température dans une zone localisée. Ne préchauffez pas l'acier au manganèse. La température de l'interpass ne doit pas dépasser 500 ° F (260 ° C).
Impossible de charger la disponibilité du service de retrait
Page du catalogue : 13-21
Fréquemment achetés ensemble

672 ALLIAGE DE FLUX DE FLUX IMPACT ET EXTRÊME et à l'abrasion .045X25LB
Impossible de charger la disponibilité du service de retrait
194 ALLIAGE D'ALLIAGE DE MANGANE SEAVE 3/32
Impossible de charger la disponibilité du service de retrait
173 alliage de dépôt élevé à plusieurs usagers pour rejoindre et construire 5/32
Impossible de charger la disponibilité du service de retrait
176 Abrasion extrême avec un impact 1 / 2x18in
Impossible de charger la disponibilité du service de retrait
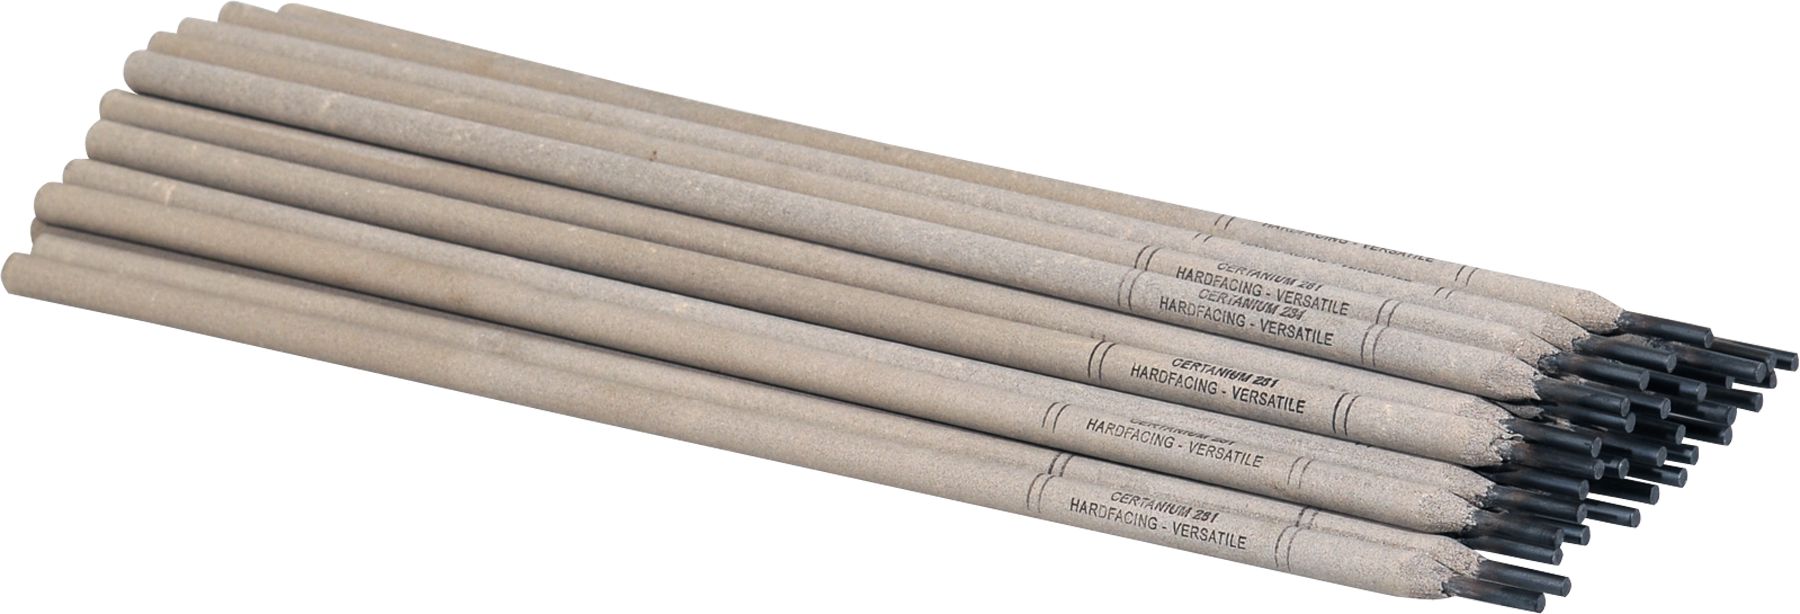
281 Electrode de tige de bâton martensitique 5/32 "
Impossible de charger la disponibilité du service de retrait
172 barre de verrouillage et alliage hard-faculture néerlandais 3 / 16x18
Impossible de charger la disponibilité du service de retrait
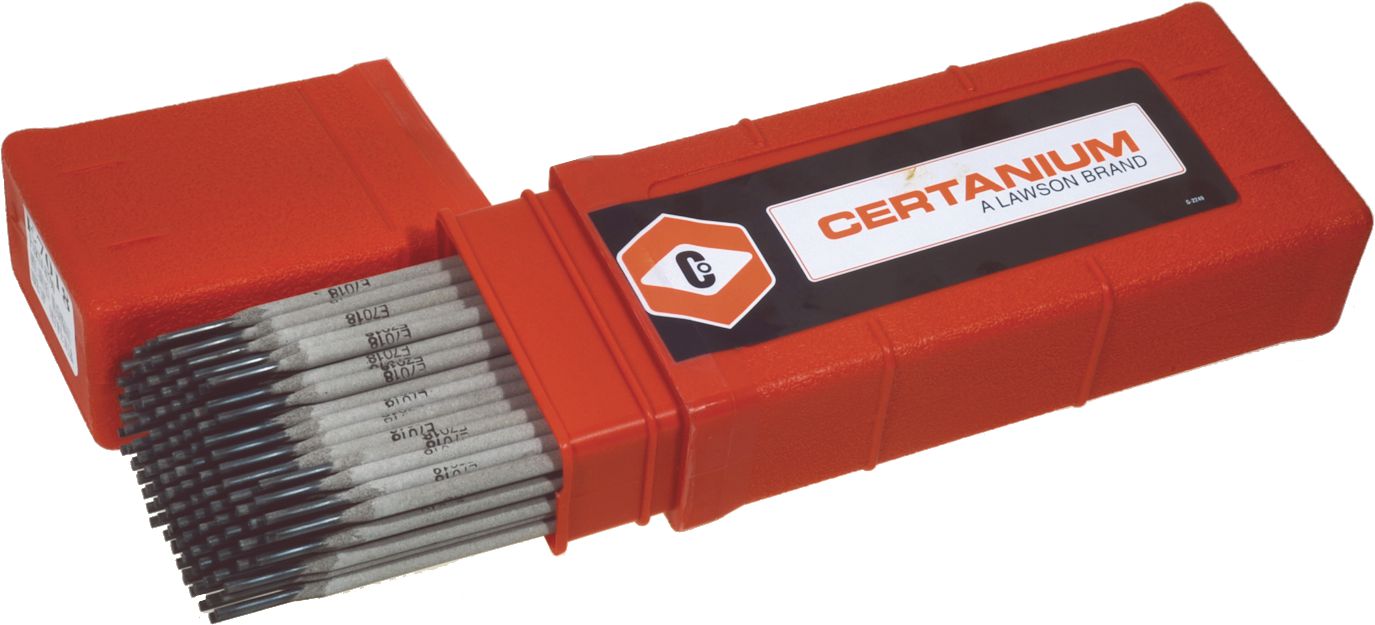
E7018 Electrode de bâton en acier doux / carbone 1/8 "
Impossible de charger la disponibilité du service de retrait
X-TRATALLOY Extraction d'électrode de soudage Flux non conducteur 3/32
Impossible de charger la disponibilité du service de retrait
Porte-pierre rond robuste robuste
Impossible de charger la disponibilité du service de retrait

Washer plat Grade 12 à travers l'acier durci M8
Impossible de charger la disponibilité du service de retrait
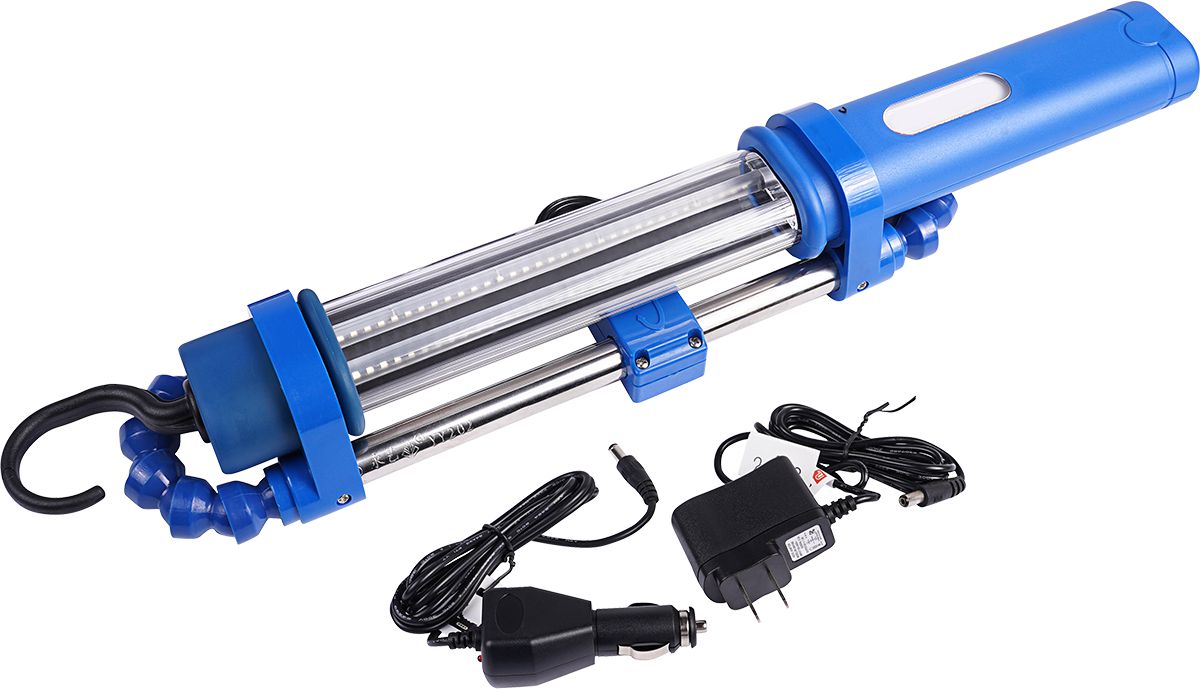
Travail étanche aqua léger 66 LED
Impossible de charger la disponibilité du service de retrait
SAE FLAT RONDEUR À travers l'acier durci 1/4 "
Impossible de charger la disponibilité du service de retrait
Description du produit
Conçu pour la faible résistance à l'abrasion et les situations à fort impact.Avantages supérieurs
Travail durcit dans des conditions d'impact lourdes
Applications de passe-passe illimitées
Appel élevé d'opérateur Smooth Running, Sparks calmes et minimaux
Pour un impact grave et un choc extrême (Torch Cuttable)
Force de traction: 116 000 psi dure: RC 47 Pollarité: AC ou CC Inverse
Allongement: 38%
Applications typiques
Se godet
Hammer Mill et Mill Swing Hammers
Tamponneurs et piquets
Barres de concasseur d'impact
Procédure d'utilisation AC ou polarité inverse DC avec des procédures de soudage de maintenance normales. La surface doit être propre et sèche, cependant, le certificat 777 est fabriqué avec des agents de nettoyage et de flux spéciaux pour promouvoir les soudures sonores dans la plupart des conditions. Pour le soudage vertical, maintenez un arc court et inclinez l'électrode 10 ° dans le sens du voyage, en utilisant une technique de perle de linge.
Astuce technique Lors de l'adhésion aux aciers à manganèse, utilisez la technique de saute de saut pour éviter l'augmentation de la température dans une zone localisée. Ne préchauffez pas l'acier au manganèse. La température de l'interpass ne doit pas dépasser 500 ° F (260 ° C).
Spécifications techniques
| Article#: | CW1062 |
|---|---|
| Processus de soudage | Bâton |
| Taper | Électrode de bâton |
| Diamètre | 5/32 " |
| Métal de base | Austénitique |
| Dureté | 43-47 (WH) HRC |
| Polarité | AC / DCRP |
| UNSPSC #: | 23271810 |
| Conforme à la TAA : | Oui |
| Poids: | 5.0 lb |
Restrictions sur les produits